Un groupe de soudage se choisit d’après l’électrode que vous passez le plus souvent, pas d’après le plus gros chiffre du catalogue. Pour réparer une clôture, dépanner un engin ou souder de la petite charpente sur chantier, avec les pauses habituelles pour changer de baguette, piquer le laitier et préparer le joint suivant, une machine de 200 A peut suffire pour une journée de travail. Si le chantier demande de longs cordons en 4,0 mm, ou du 5 et du 6 mm au quotidien, comparez plutôt avec une machine de 300 A ou plus. Ensuite seulement viennent le facteur de marche, la puissance auxiliaire et le gasoil.
Ce qu’on appelle un groupe de soudage
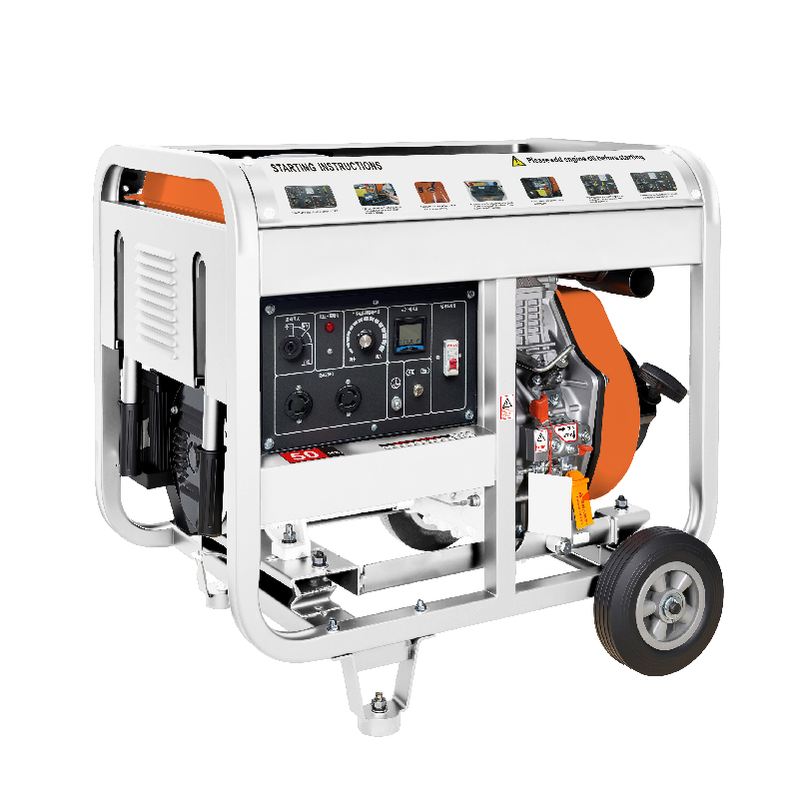
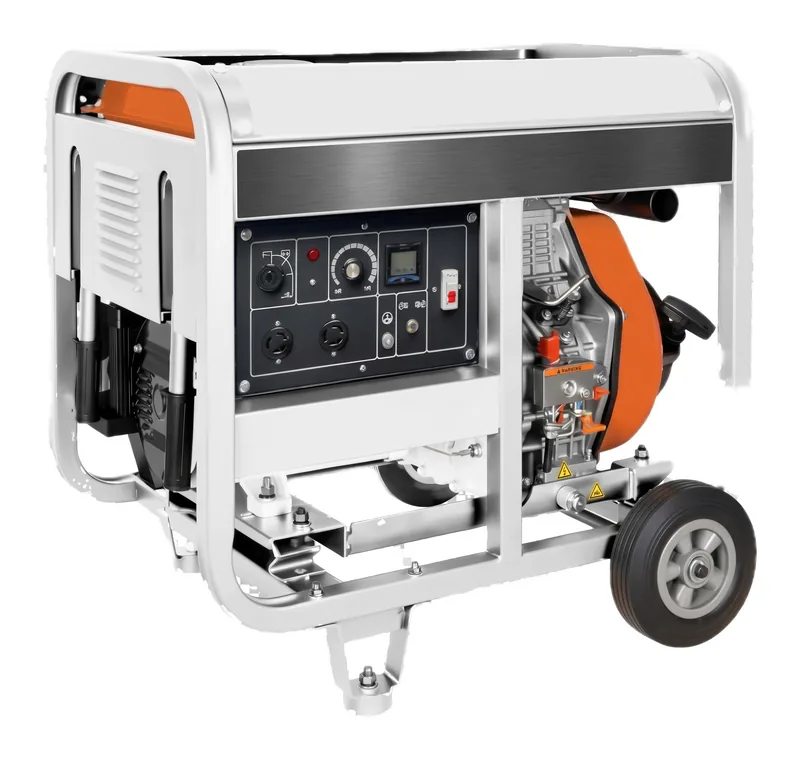
Un groupe de soudage réunit sur le même châssis un moteur diesel, une génératrice de soudage et une prise de courant pour l’outillage. On le sort pour une clôture au fond d’une exploitation, une charpente métallique sur un chantier ou une réparation sur un site minier. Là où il n’y a pas de réseau, il remplace à la fois le poste de l’atelier et le groupe électrogène.
Étape 1 : l’électrode fixe l’intensité
Chaque diamètre d’électrode se soude dans une plage de courant. Pour des électrodes enrobées d’usage courant, les plages sont à peu près les suivantes :
| Électrode | En pouces | Courant approximatif |
|---|---|---|
| 2,5 mm | 3/32” | 60–90 A |
| 3,2 mm | 1/8” | 90–130 A |
| 4,0 mm | 5/32” | 120–180 A |
| 5,0 mm | 3/16” | 160–230 A |
| 6,0 mm | 1/4” | 220–300 A |
La plage exacte dépend du type d’enrobage et de la marque : la boîte d’électrodes fait foi. Les cellulosiques (E6010, E6011) se soudent plutôt dans le bas de la plage, les basiques (E7018) plutôt dans le haut.
En pratique, prenez une machine qui garde de la marge en intensité pour votre électrode habituelle, puis vérifiez son facteur de marche. Une machine de la classe 200 A couvre les électrodes courantes de réparation ; si vous l’utilisez longtemps près du haut de sa plage, elle aura besoin de temps pour refroidir. Pour du 5 ou du 6 mm au quotidien, comparez les machines de 300 A et plus avec le courant recommandé par le fabricant d’électrodes.
Étape 2 : le facteur de marche
Le facteur de marche indique combien de temps la machine peut souder à une intensité donnée sans surchauffer. Il se mesure sur un cycle de 10 minutes (norme IEC/EN 60974-1). 60 % à 200 A veut dire 6 minutes d’arc et 4 minutes de repos, à 200 A.
À plus faible intensité, le facteur de marche augmente. Pour comparer grossièrement deux machines sur le plan thermique, on considère que le carré du courant multiplié par le facteur de marche reste constant :
200 A à 60 % → 200 × √0,6 ≈ 155 A à 100 %.
| Classe de courant | Courant de départ | Facteur de marche de départ | Courant calculé à 100 % |
|---|---|---|---|
| 200 A | 200 A | 60 % | ~155 A |
| 320 A | 320 A | 60 % | ~250 A |
Ce sont des exemples de calcul, pas des intensités mesurées en service continu.
À l’électrode enrobée, le changement de baguette, le piquage du laitier et la mise en place de la pièce suivante créent des pauses naturelles. C’est ce qui rend une machine de 200 A utilisable pour une journée de dépannage. Enchaîner de longs cordons en 4,0 mm, c’est un autre travail : une machine au facteur de marche plus élevé vous laisse plus de marge.
Étape 3 : la prise auxiliaire
La prise auxiliaire alimente l’outillage et l’éclairage : meuleuse, perceuse, projecteurs. Les groupes de soudage HTX fournissent 5 kVA en monophasé (GW200E et GW220E) ou 4 kVA (GW350E) en 50 Hz. De quoi faire tourner une grosse meuleuse d’environ 2 kW avec l’éclairage de chantier.
Demandez toujours si l’on peut souder et utiliser la prise auxiliaire en même temps, et avec quelle puissance. Cela dépend de la conception de chaque machine, et c’est la question qui évite le plus de mauvaises surprises sur le terrain.
Étape 4 : gasoil et autonomie
Chiffres publiés en 50 Hz :
| Modèle | Réservoir | Consommation à 100 % | Consommation à 75 % | Autonomie à 100 % |
|---|---|---|---|---|
| HTX-GW220E (200 A) | 12,5 L | 2,39 L/h | 1,82 L/h | ~5 h |
| HTX-GW350E (320 A) | précisé sur devis | 3,66 L/h | 2,93 L/h | réservoir ÷ consommation |
L’autonomie se calcule en divisant la capacité du réservoir par la consommation à la charge indiquée ; ce n’est pas un temps d’arc continu. Sur une journée de dépannage, le soudage, les changements d’électrode, le ralenti et l’outillage pèsent tous sur la consommation. Raisonnez à partir de votre façon de travailler et gardez du gasoil pour le retour ou le chantier suivant. La méthode de notre guide sur la consommation d’un groupe électrogène diesel par heure vous aide à estimer la consommation avec votre propre charge.
50 ou 60 Hz, et l’altitude
La fréquence change le débit de la machine. En 60 Hz, le moteur tourne à 3 600 tr/min au lieu de 3 000, et le HTX-GW350E passe de 320 A à 350 A. La puissance auxiliaire augmente aussi : de 5 à 5,5 kVA sur les modèles 200 A, de 4 à 4,5 kVA sur le GW350E.
L’altitude joue dans l’autre sens. Le moteur perd environ 3 % par tranche de 300 m au-dessus de 1 000 m, et l’intensité disponible en haut de plage baisse avec lui. Sur un site au-dessus de 3 000 m, gardez plus d’écart entre votre électrode et l’intensité nominale. Le calcul est détaillé dans notre guide sur la perte de puissance des moteurs diesel en altitude.
Diesel ou essence
Sur un chantier ou une mine, le gasoil est déjà là pour les camions et les engins. Un moteur diesel supporte mieux les longues journées, et le gasoil se stocke avec moins de risque d’incendie que l’essence. Les groupes de soudage à essence sont plus légers et moins chers à l’achat ; ils conviennent aux petits travaux occasionnels.
Poids, bruit et transport
Les GW200E et GW220E mesurent 745 × 515 × 730 mm, un encombrement qui reste raisonnable pour un plateau ou un pick-up. Le GW350E est donné pour 211 kg et 950 × 680 × 785 mm : prévoyez une rampe, un chariot élévateur ou une remorque. Pour les GW200E et GW220E, le poids de transport est précisé sur devis. Vérifiez la charge utile et la place dans le véhicule, pas seulement si la machine passe entre les passages de roue.
Le niveau sonore publié du GW200E est de 85 dB(A) à 7 m. Toute personne qui travaille à proximité doit porter une protection auditive, et ce n’est pas une machine à faire tourner la nuit à côté des habitations.
Groupe de soudage, ou groupe électrogène et poste inverter
Si vous avez déjà un poste à souder inverter, un groupe électrogène peut l’alimenter. Relevez le courant d’entrée maximal (I1max) sur la plaque signalétique du poste et multipliez-le par la tension. Une plaque qui indique 32 A sous 230 V donne 230 × 32 ÷ 1 000 ≈ 7,4 kVA. Choisissez un groupe qui atteint au moins cette valeur en puissance principale (prime) et qui a un régulateur de tension (AVR), car l’électronique d’un inverter supporte mal les variations de tension. Un groupe monophasé de 8,5 kVA en puissance principale comme le HTX-G12K-XE couvre ce cas.
Le groupe de soudage, c’est une seule machine, robuste, sans électronique exposée à la poussière. Le groupe électrogène avec un inverter donne plus de puissance pour l’outillage et un poste léger à monter sur un échafaudage, mais cela fait deux appareils à transporter.
Ce qu’il faut demander au fournisseur
- L’intensité nominale et le facteur de marche à cette intensité
- La plage d’électrodes acceptée
- La tension à vide : avec des électrodes cellulosiques (E6010, E6011), une tension à vide plus élevée facilite l’amorçage de l’arc (le GW200E annonce 65–70 V)
- La puissance auxiliaire, et si elle reste disponible pendant le soudage
- La consommation en L/h et la capacité du réservoir
- Le poids et les dimensions, pour le transport
Ce qui fait varier le prix d’un groupe de soudage
Nous ne publions pas de prix, car ils dépendent de la configuration et de la quantité. Ces éléments fixent le prix :
- La classe d’intensité. 200 A ou 320/350 A, avec un moteur monocylindre ou bicylindre.
- La tension et la fréquence. 50 ou 60 Hz, à la tension de votre pays.
- La quantité. Le prix unitaire baisse avec le volume de la commande.
- La livraison. FOB dans un port chinois, ou CIF si vous en avez besoin : nous pouvons l’organiser.
Envoyez-nous le modèle, ou l’électrode que vous utilisez, et la quantité : vous recevez le devis par écrit.
Les trois groupes de soudage HTX
| HTX-GW200E | HTX-GW220E | HTX-GW350E | |
|---|---|---|---|
| Courant de soudage | 50–200 A | 200 A | 320 A (50 Hz) / 350 A (60 Hz) |
| Facteur de marche | précisé sur devis | 60 % | 60 % |
| Électrodes | 1,6–3,0 mm | selon configuration, précisé sur devis | 1,6–6,0 mm |
| Puissance auxiliaire (50 / 60 Hz) | 5,0 / 5,5 kVA | 5 / 5,5 kVA | 4 / 4,5 kVA |
| Moteur | HTX-AE188, monocylindre | HTX-AE192, monocylindre | HTX-AE292, bicylindre |
| Réservoir | 12,5 L | 12,5 L | précisé sur devis |
| Poids net | précisé sur devis | précisé sur devis | 211 kg |
Pour les clôtures, les réparations à la ferme et la petite fabrication sur site, comparez le HTX-GW200E et le HTX-GW220E. Le GW200E se règle de 50 à 200 A et passe les électrodes de 1,6 à 3,0 mm ; le GW220E annonce 200 A à 60 % de facteur de marche. Pour la tôle épaisse, le 5 ou le 6 mm au quotidien et les longues journées, le HTX-GW350E offre 320 A en 50 Hz / 350 A en 60 Hz et accepte les électrodes jusqu’à 6,0 mm. Choisissez d’après l’électrode et la longueur de chaque cordon, pas seulement d’après le nombre d’heures passées sur le chantier. Pour l’équipement d’un chantier complet, voir aussi notre page groupes pour chantiers.
Deux questions fréquentes
« Un groupe de soudage peut-il servir de groupe de secours ? » Oui, pour de petites charges : éclairage, outillage, une petite pompe. Pour secourir une maison ou une entreprise avec plusieurs charges, un groupe électrogène dédié est le meilleur choix ; le tableau des puissances en kVA vous aide à le choisir.
« Peut-on souder en 4,0 mm avec une machine de 200 A ? » Le tableau de l’étape 1 place le 4,0 mm entre 120 et 180 A environ, donc dans la plage d’une machine de 200 A. Pour de la réparation avec des pauses entre les soudures, cela peut convenir. Si le 4,0 mm est votre électrode de tous les jours et que vous enchaînez de longs cordons, comparez avec une machine de 300 A ou plus. Vérifiez aussi le diamètre maximal accepté par le modèle : le GW200E est donné pour 1,6 à 3,0 mm. Réglez ensuite la machine selon la plage indiquée par le fabricant d’électrodes.
Vous savez quelle électrode vous utilisez ? Parcourez la gamme de groupes de soudage, puis envoyez-nous l’électrode, vos heures de soudage par jour et l’altitude du site, ou écrivez-nous sur WhatsApp. Nos ingénieurs vous répondent sous 24 heures ouvrées avec le modèle adapté.